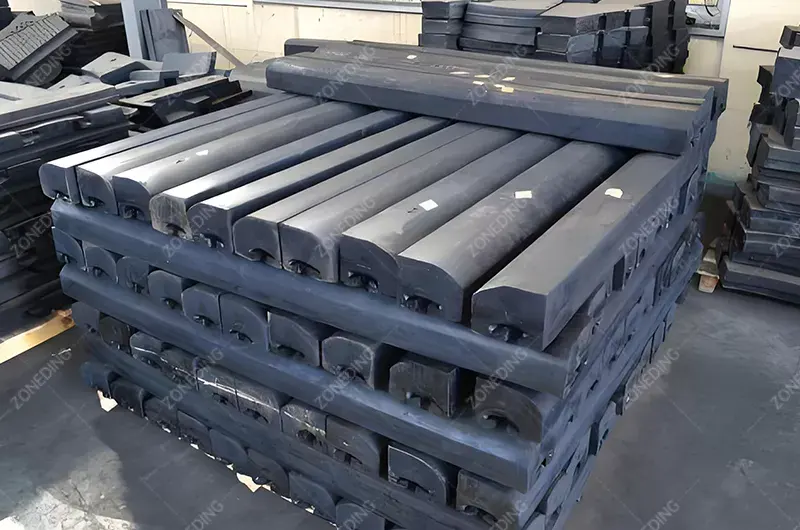
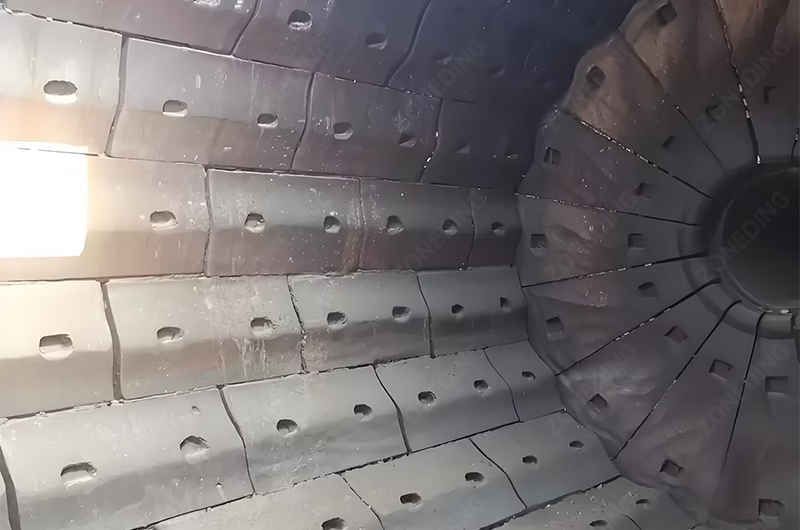
El rápido desgaste de los revestimientos de los molinos de bolas es un problema operativo importante que conlleva mayores costos de mantenimiento, tiempos de inactividad prolongados y una menor eficiencia de molienda. Este gasto oculto impacta directamente en la rentabilidad de las operaciones de procesamiento de minerales.
Las principales causas del desgaste acelerado del revestimiento son una falta de coincidencia entre el material del revestimiento y las condiciones de funcionamiento, parámetros operativos incorrectos como la velocidad del molino y la densidad de la pulpa, una carga de medio de molienda de tamaño inadecuado y procedimientos de instalación deficientes.
¿Cómo interactúan las bolas y los revestimientos de molienda para provocar desgaste?
La interacción entre los medios de molienda (bolas de acero) y los revestimientos es el mecanismo fundamental tanto para la molienda como para el desgaste. Un desequilibrio entre estos dos componentes es una de las principales causas de un daño acelerado de los revestimientos.
Si las bolas de molienda son demasiado pequeñas para el perfil del revestimiento, pueden quedar atrapadas entre las barras elevadoras. Esto provoca que se deslicen contra la placa del revestimiento en lugar de participar en la acción de molienda, desgastándolo rápidamente.
Este fenómeno, a veces llamado "pulp racing" o "pulpa de la carcasa", es extremadamente destructivo. Concentra el desgaste en la placa plana del revestimiento, mientras que la barra elevadora permanece relativamente intacta, lo que provoca una falla prematura y la eliminación ineficiente de acero parcialmente usado.
Optimización de la interacción entre los medios y el soporte
La solución radica en mantener una dieta equilibrada para el molino. Esto implica tanto el tamaño de los medios de molienda como el volumen total de la carga dentro del molino.
Factor
Primaria
Solución
Tamaño de la bola de molienda
Las bolas son demasiado pequeñas y quedan atrapadas, lo que provoca un desgaste abrasivo en la placa de revestimiento.
El tamaño máximo de los medios de molienda debe seleccionarse en función del tamaño del mineral de alimentación (F80) y del diámetro del molino. Una carga adecuada consiste en una distribución equilibrada del tamaño de las bolas.
Volumen de carga
Un nivel bajo de carga de bolas (por ejemplo, por debajo del 35 % del volumen del molino) aumenta el contacto directo de la bola con el revestimiento y del revestimiento con el revestimiento.
Mantenga el volumen de carga dentro del rango óptimo del 40-45 %. Esto se logra añadiendo pequeñas bolas nuevas con regularidad, en lugar de grandes cantidades poco frecuentes.
Perfil del revestimiento
A medida que los elevadores se desgastan, su capacidad para levantar la carga disminuye, lo que genera más deslizamiento (abrasión) y menos impacto (conminución).
Monitoree el desgaste de los revestimientos, no solo su espesor. Reemplace los revestimientos cuando el perfil del elevador deje de ser efectivo, incluso si la placa conserva espesor.
¿Cómo un material o diseño de revestimiento inadecuado acelera el desgaste?
Considerar los revestimientos como un simple producto y pedirlos solo por precio es un error común, pero costoso. El material del revestimiento debe elegirse específicamente para soportar el entorno de desgaste específico de cada molino.
El uso de una aleación de acero inadecuada para la aplicación provoca fallos prematuros. Las aleaciones duras y frágiles se fragmentan ante un impacto fuerte, mientras que las aleaciones tenaces y dúctiles se desgastan rápidamente en entornos de alta abrasión.
Existe un equilibrio crítico entre la dureza (resistencia a la abrasión) y la tenacidad (resistencia al agrietamiento y al impacto) de un material. Seleccionar el material incorrecto para el trabajo garantiza una vida útil corta.
Material adecuado para la aplicación
Acero de alto manganeso
Acero con alto contenido de cromo y molibdeno
La clave es identificar el mecanismo de desgaste dominante dentro del molino: ¿es de alto impacto o de alta abrasión?
Acero con alto contenido de manganeso: Este material es conocido por su extrema tenacidad y su capacidad única de endurecimiento por deformación. La superficie se endurece al someterse a impactos repetidos. Esto lo convierte en la opción ideal para entornos con medios de molienda grandes y altas fuerzas de impacto, como la alimentación de molinos primarios o SAG. Sin embargo, en un molino de bolas de bajo impacto para molienda fina, no se endurece por deformación eficazmente y se desgasta rápidamente.
Acero con alto contenido de cromo molibdeno (hierro blanco al cromo): Estas aleaciones son extremadamente duras y ofrecen una excelente resistencia al desgaste abrasivo. Son el material preferido para el rectificado fino. Molinos de bolas y Molinos de varilla El principal mecanismo de desgaste es la erosión de la pulpa fina. Sin embargo, su baja tenacidad los hace frágiles y propensos a agrietarse si se utilizan en aplicaciones de alto impacto. La solución más eficaz es realizar un “mapeo de desgaste” en un conjunto de revestimientos usados para identificar zonas de impacto y abrasión y luego especificar el material o incluso un diseño de revestimiento compuesto que coincida con las condiciones del mundo real.
¿Cómo afecta el proceso de tratamiento térmico la vida útil del revestimiento?
Incluso especificando la aleación de acero correcta, puede producirse un rendimiento inconsistente. Un revestimiento que se agrieta prematuramente o se desgasta en la mitad del tiempo previsto puede deberse a un proceso de fabricación mal controlado.
Un tratamiento térmico inadecuado compromete las propiedades mecánicas del revestimiento. Puede no alcanzar la dureza deseada o generar tensiones internas que lo hagan frágil, provocando grietas y desconchados durante el servicio.
El tratamiento térmico, que implica calentamiento (temple) y enfriamiento (revenido) controlados, es lo que libera las propiedades deseadas de la aleación de acero. Sin él, la pieza fundida es simplemente una pieza de metal con potencial desaprovechado.
La importancia del control de calidad
Un tratamiento térmico defectuoso puede provocar varios defectos metalúrgicos que afectan directamente el rendimiento del revestimiento.
Defecto
Causa
Consecuencia
Dureza baja
Temperatura o velocidad de enfriamiento insuficiente.
El revestimiento es demasiado blando y experimentará un rápido desgaste abrasivo.
Fragilidad / Agrietamiento
El temple es demasiado agresivo o el paso de revenido es inadecuado.
El revestimiento tiene altas tensiones internas y es propenso a agrietarse bajo impactos operativos.
Propiedades inconsistentes
Calentamiento o enfriamiento desigual en el horno.
El revestimiento tiene puntos duros y blandos, lo que genera patrones de desgaste impredecibles y desiguales.
Para garantizar un rendimiento consistente y fiable del revestimiento, es fundamental asociarse con un fabricante que demuestre un estricto control de calidad en todo su proceso de fundición y tratamiento térmico. Solicitar documentación de garantía de calidad, como los resultados de las pruebas de dureza y los certificados de conformidad de cada lote, es fundamental en el proceso de adquisición.
¿Cómo pueden la velocidad del molino o la densidad de la pulpa provocar un desgaste rápido?
Los parámetros operativos tienen un impacto directo y profundo en el desgaste del revestimiento. Intentar aumentar el rendimiento simplemente aumentando la velocidad del molino puede tener consecuencias graves e imprevistas en los costos de consumibles.
Operar el molino por encima de su velocidad óptima provoca una catarata en la carga, arrojando el material directamente a los revestimientos. Este impacto a alta velocidad acelera drásticamente el desgaste. De igual manera, una densidad de pulpa incorrecta puede aumentar el desgaste abrasivo.
Un molino de bolas funciona de manera más eficiente cuando la carga es elevada por los revestimientos y cae sobre sí misma en un movimiento en cascada. Esto maximiza la molienda partícula contra partícula.
El impacto de los parámetros operativos
Velocidad del molino: La velocidad de operación óptima suele estar entre el 70 % y el 78 % de la "velocidad crítica" (la velocidad a la que la fuerza centrífuga haría que la carga se adhiriera a la carcasa). Superar este rango modifica el mecanismo de desgaste de abrasión a impacto de alta energía, que es mucho más destructivo. Una pequeña reducción de la velocidad a menudo puede prolongar significativamente la vida útil del revestimiento con un impacto mínimo en el rendimiento.
Densidad de la lechada: La viscosidad de la lechada afecta el comportamiento de la carga. Si la lechada es demasiado líquida (con demasiada agua), se reduce la amortiguación entre las bolas de acero y los revestimientos, lo que aumenta el contacto metal-metal y el desgaste abrasivo. Si es demasiado espesa, puede amortiguar los impactos, pero también puede aumentar el efecto erosivo de la erosión sobre la superficie del revestimiento.
Química de la suspensión: Un factor que a menudo se pasa por alto es la corrosividad de la pulpa. Si el mineral contiene sulfuros, estos pueden oxidarse y crear condiciones ácidas (pH bajo). Este ataque químico crea una capa blanda y corroída en la superficie del revestimiento, que luego se elimina fácilmente por abrasión. Este efecto sinérgico de la corrosión y la abrasión puede multiplicar significativamente las tasas de desgaste.
¿Puede el funcionamiento anormal del molino provocar una falla prematura del revestimiento?
Las fallas catastróficas del revestimiento, como grietas grandes o pernos rotos, no suelen ser un defecto del material. En cambio, suelen ser el resultado de una condición operativa anormal o, más comúnmente, de un procedimiento de instalación incorrecto.
La causa más común del agrietamiento prematuro del revestimiento es una instalación incorrecta. Si los revestimientos no están firmemente fijados al cuerpo del molino, pueden flexionarse y golpearse contra él con cada rotación, provocando una falla por fatiga del revestimiento o de sus pernos.
Este pequeño movimiento, repetido millones de veces, genera una enorme tensión. Este proceso, conocido como "granallado", puede provocar que el revestimiento falle mucho antes de alcanzar su vida útil.
Mejores prácticas para la instalación de revestimientos
Prevenir fallos de instalación requiere una dedicación absoluta al procedimiento correcto. No hay atajos.
Paso
Acción:
Por qué es fundamental
1. Preparación de la cáscara
Limpie escrupulosamente la superficie de la carcasa del molino donde se colocará el revestimiento.
Cualquier residuo crea un punto alto, dejando un vacío que permite que el revestimiento se flexione.
2. Material de respaldo
Utilice el material de soporte de caucho o epoxi correcto según lo especificado por el fabricante.
Este material rellena los huecos restantes, garantizando que el revestimiento esté apoyado uniformemente contra la carcasa.
3. Procedimiento de torsión
Utilice una llave dinamométrica calibrada y siga la secuencia de apriete especificada en forma de estrella y de múltiples pasadas.
Esto garantiza una fuerza de sujeción uniforme en todo el revestimiento, evitando puntos de tensión localizados.
4. Vuelva a apretar
Después de 24 a 48 horas de funcionamiento, detenga el molino y vuelva a apretar cada uno de los pernos del revestimiento.
Este es el paso más crítico y el que se omite con más frecuencia. La operación inicial compactará el material de soporte, lo que provocará el aflojamiento de los pernos. Es esencial reapretar para garantizar la fuerza de sujeción final.
Conclusión
Para prolongar la vida útil del revestimiento de un molino de bolas, se requiere un enfoque integral. Esto implica seleccionar los materiales adecuados, optimizar parámetros operativos como la velocidad y la densidad, utilizar el medio de molienda correcto y seguir estrictamente los procedimientos de instalación apropiados.
La tecnología de trituración móvil ofrece la vía más directa para reducir los costos operativos y aumentar los márgenes de ganancia en la industria minera. Este artículo explica cómo una unidad móvil elimina la necesidad de costosas obras civiles y reduce el transporte por carretera.
Descubra qué factores influyen en el coste de una planta de procesamiento de litio, qué equipos necesita y cómo el tipo de mineral, la capacidad y el diagrama de flujo modifican la inversión total.
Los relaves ya no son solo un producto de desecho en la minería moderna. Los altos precios de los metales y la mejor tecnología convierten el proceso de beneficio de los relaves en una importante fuente de ganancias. Esta guía explica cómo extraer valor oculto de los antiguos depósitos de desechos. Reprocesamiento...
El rendimiento de una planta trituradora es fundamental para todo proyecto de infraestructura moderno. La producción de áridos de alta calidad para la construcción determina si un puente se mantiene en pie durante un siglo o se derrumba en una década. Elegir la maquinaria adecuada ayuda a...
Utilizamos cookies para garantizarte la mejor experiencia en nuestro sitio web. Si continúas utilizando este sitio, asumiremos que estás de acuerdo. Política de privacidad
Envíar un mensaje
Nos encantaría saber de ti
Envíe su pregunta y nuestro equipo responderá al correo electrónico proporcionado lo antes posible.
 Máquina de zonificación